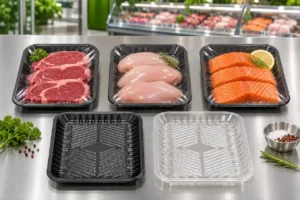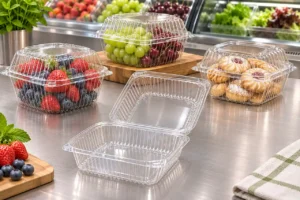
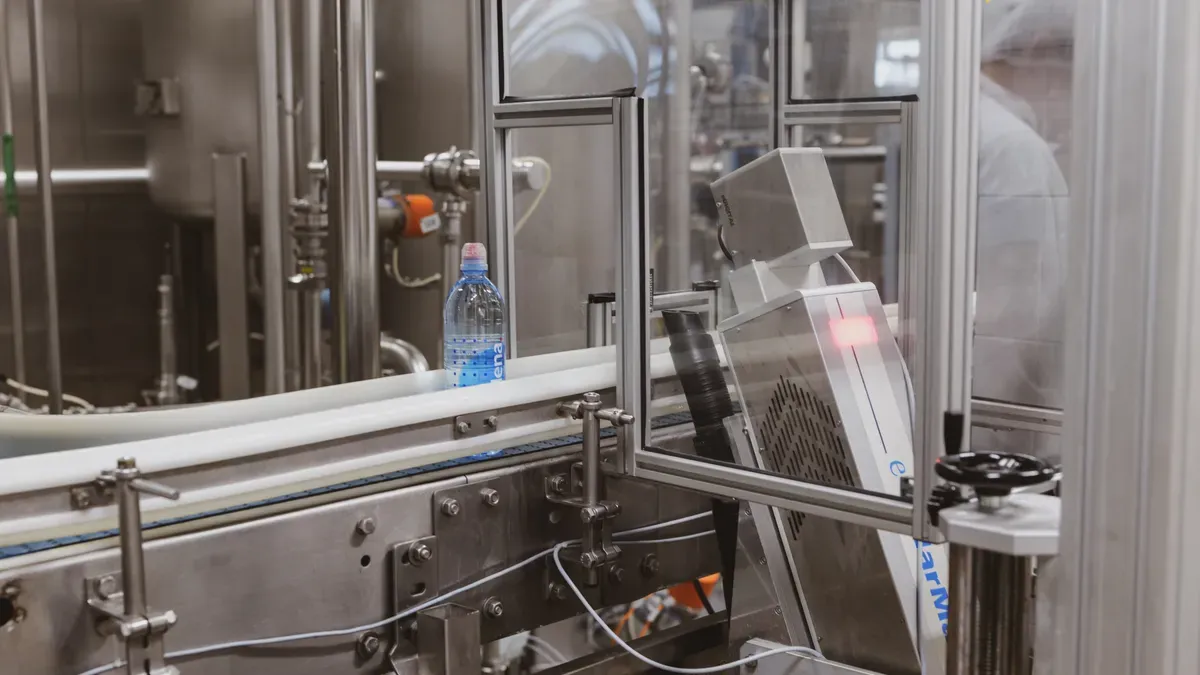
Vous transformez des granulés de résine brute en contenants prêts pour la vente grâce à un flux de conversion précis et hautement contrôlé. Le processus moderne de conditionnement alimentaire personnalisé commence lorsque la chaleur fait fondre la résine polymère à l'intérieur d'une extrudeuse. L'extrudeuse produit des feuilles plastiques uniformes. Les ingénieurs en emballage conçoivent des géométries de contenants personnalisées à l'aide de logiciels de modélisation CAO avancés afin de garantir l'intégrité structurelle.
Les machines CNC sculptent des moules prototypes pour des essais d'ajustement mécanique. Ensuite, les feuilles plastiques chauffées subissent un thermoformage sous vide ou sous pression pour créer des barquettes rigides et des coques clamshell. Les technologies de barrière intégrées empêchent les échanges gazeux afin de prolonger efficacement la durée de conservation des produits. Vous maîtrisez ce processus de conditionnement alimentaire personnalisé pour optimiser la vitesse globale de production et maintenir des normes de sécurité réglementaires strictes.
Points clés à retenir
Sélectionnez des résines plastiques sûres et de qualité alimentaire telles que le PET, le PP et le PEHD pour résister aux températures élevées et au stockage au froid.
Concevez des moules de contenants précis à l'aide de logiciels de CAO et de machines CNC pour tester la résistance structurelle avant la production de masse.
Formez des barquettes durables et des sachets souples par thermoformage sous vide ou sous pression afin de maintenir une épaisseur de paroi constante.
Appliquez des technologies de barrière multicouches et un conditionnement sous vide pour bloquer l'oxygène, prolonger la durée de conservation et réduire le gaspillage alimentaire.
Sélection de la résine plastique et extrusion des feuilles
Caractéristiques des polymères de qualité alimentaire
Vous sélectionnez des résines plastiques brutes selon des critères de performance stricts pour protéger les produits alimentaires. Le polymère choisi doit offrir une haute résistance chimique, une tolérance à la température, et des propriétés de barrière à l'humidité. Le polyéthylène téréphtalate (PET) offre une transparence et une forte barrière contre l'oxygène. Le polypropylène (PP) résiste aux températures élevées lors du réchauffage au micro-ondes. Le polyéthylène haute densité (PEHD) offre une résistance aux chocs exceptionnelle pour les contenants destinés au stockage au froid.
Tous les polymères utilisés dans le conditionnement alimentaire nécessitent des puretés très élevées, et les quantités de catalyseurs utilisées sont toujours extrêmement faibles.
Vous devez vérifier la conformité complète aux réglementations mondiales de sécurité alimentaire. Le règlement européen sur les plastiques impose une limite de migration globale de 10 mg/dm² pour les matériaux plastiques en contact avec les aliments. Cette limite empêche le transfert de substances chimiques nocives dans les produits consommés. Les additifs colorants d'emballage ne doivent pas contaminer les produits alimentaires lors d'un stockage prolongé. Les ingénieurs en emballage évaluent l'identité de la résine, la conception structurelle et la température de stockage pour garantir une conformité réglementaire totale.
La phase d'extrusion des feuilles plastiques
Le processus de fabrication convertit les granulés de résine brute en feuilles plastiques continues grâce à un chauffage précis et une force d'extrusion. Une extrudeuse fait fondre le polymère tandis qu'une vis rotative maintient une homogénéité de fusion uniforme. Vous contrôlez des paramètres de processus critiques pour maintenir la consistance du matériau :
Paramètre de processus | Impact sur la qualité de la feuille |
|---|---|
Contrôle de la température | Prévent les défauts de surface et le gauchissement |
Vitesse de la vis et contre-pression | Contrôle l'homogénéité de la fusion et le débit de sortie |
Ouverture de la filière et pression des rouleaux | Détermine l'épaisseur exacte de la feuille |
Vitesse de refroidissement | Contrôle le brillant de surface et les contraintes internes |
Le plastique fondu quitte une filière plate et entre immédiatement dans une pile de calandrage à trois rouleaux . Des rouleaux en acier poli refroidissent la feuille et définissent la régularité finale de la surface. Un système d'étirage synchronisé maintient une tension de ligne constante tout en tirant le matériau en refroidissement. Des capteurs avancés sans contact mesurent en continu l'épaisseur de la feuille sur toute la largeur de la ligne. Des systèmes de contrôle automatisés ajustent instantanément la pression de la filière pour corriger les écarts dimensionnels au micron près. Un logiciel de contrôle statistique des processus enregistre les données en temps réel pour garantir une efficacité de rendement maximale.
Processus de conditionnement alimentaire personnalisé : conception et outillage
Modélisation CAO et ingénierie structurelle
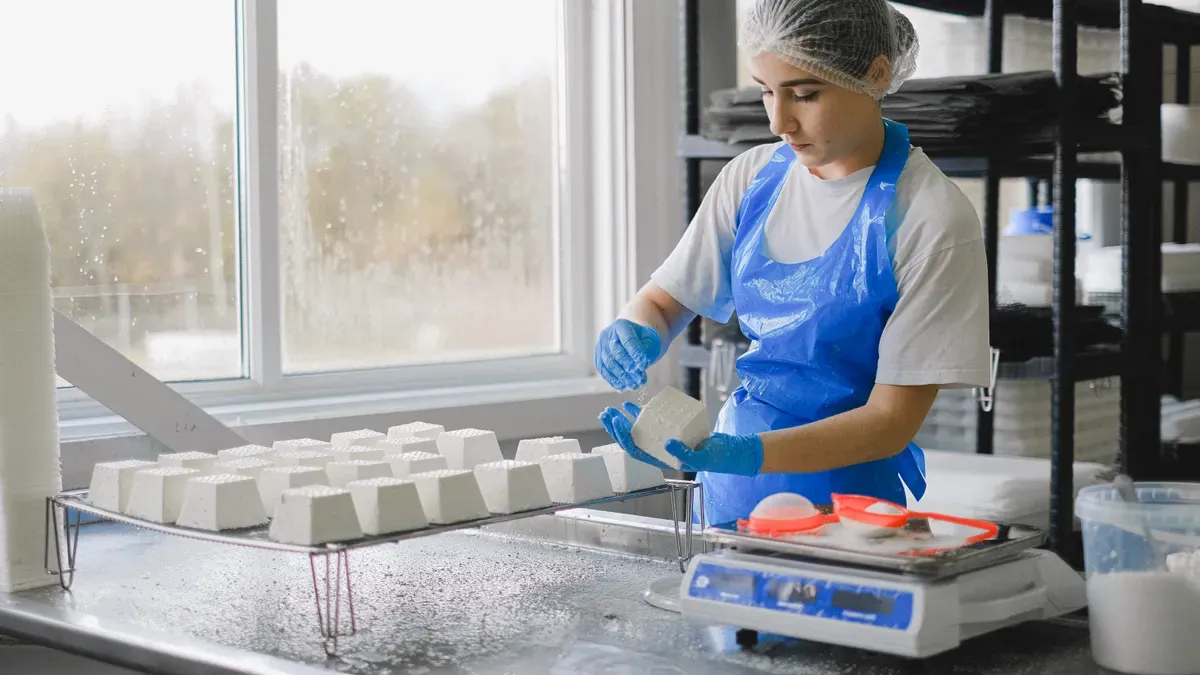
Vous transformez des concepts d'emballage bruts en contenants fonctionnels grâce à un logiciel de conception assistée par ordinateur (CAO). Les ingénieurs en emballage réalisent des rendus numériques 3D précis pour construire des formats fonctionnels tels que des coques clamshell, des blisters emprisonnés et des barquettes rigides. Vous devez équilibrer la résistance structurelle par rapport au poids total du matériau pour protéger les aliments stables à température ambiante pendant le transport.
Compromis d'ingénierie fondamental | Considérations d'ingénierie clés |
|---|---|
Durabilité vs. Performance | Équilibre les barrières à l'oxygène, la protection contre l'humidité et l'intégrité des joints par rapport à la réduction des matériaux. |
Coût vs. Circularité | Évalue l'économie totale du système, y compris les prix des résines, les taux de rebut et la vitesse de ligne. |
Durée de conservation vs recyclabilité | Met en balance la protection barrière multicouche et la compatibilité avec l'infrastructure de recyclage en fin de vie. |
Innovation vs risque opérationnel | Garantit que les nouvelles géométries de barquettes fonctionnent correctement sur les machines existantes sans ralentir la production. |
Les ingénieurs modélisent des nervures d'empilement internes pour augmenter la rigidité du contenant. Une géométrie de paroi appropriée empêche l'affaissement lors du traitement thermique ou de l'empilement en entrepôt. Vous concevez des languettes de verrouillage personnalisées pour les clamshells à charnière afin de garantir un retour utilisateur clair lors de la fermeture.
Prototypage rapide et outillage de moules
Vous évaluez des modèles physiques avant de vous engager dans l'outillage de production de masse. Le processus personnalisé d'emballage alimentaire repose sur cinq étapes d'ingénierie essentielles pour commercialiser de nouveaux concepts de contenants :
Développement du concept d'ingénierie – Les équipes d'emballage créent des dessins de conception initiaux et des rendus 3D réalistes basés sur les besoins de protection des aliments.
Révision des dessins de conception – Vous examinez les spécifications, notamment la couleur du contenant, le type de matériau, l'épaisseur de paroi et les revêtements barrière.
Prototypage – Les machinistes fabriquent des échantillons physiques à l'aide de techniques telles que l'impression 3D, le moulage par injection de prototype ou la découpe rapide de matériaux.
Moules et outillage – Les ingénieurs fabriquent l'outillage de production avec des canaux de refroidissement internes tout en réalisant des analyses de cycle de vie.
Production par thermoformage – Les lignes de thermoformage utilisent des moules validés pour produire des emballages finis sous surveillance qualité continue.
L'usinage à commande numérique par ordinateur (CNC) transforme les modèles numériques 3D en moules prototypes physiques en aluminium. Les équipements CNC sculptent les outils maîtres avec des tolérances de ±0,005 po (±0,13 mm). Vous testez ces prototypes physiques pour vérifier la fermeture par encliquetage appropriée, l'intégrité sécurisée du couvercle et la résistance des joints de film.
Thermoformage et fabrication de contenants
Le thermoformage dans le processus d'emballage alimentaire
Vous transformez des feuilles de plastique plates en contenants haute performance grâce à une technologie de thermoformage précise. La chaleur ramollit la feuille extrudée avant que les outils mécaniques n'étirent le matériau dans des moules personnalisés. Cette phase du processus d'emballage alimentaire repose sur des méthodes de formage soigneusement sélectionnées pour obtenir une épaisseur de paroi exacte et une géométrie d'emboutissage profond.
Le thermoformage sous vide repose sur une pression atmosphérique d'environ 0,1 MPa pour plaquer le plastique contre un moule. Cette pression convient aux formes simples. Cependant, elle peut provoquer un amincissement du matériau dans les angles profonds. Le formage sous pression fonctionne à 0,3 à 1,0 MPa. La pression d'air supplémentaire pousse le plastique fondu dans des cavités de moule détaillées avec une haute précision. Le formage sous pression atteint une rétention d'épaisseur de paroi de 15 % à 25 % supérieure dans les zones critiques par rapport aux procédés sous vide. Le traitement double feuille chauffe deux feuilles de plastique séparées simultanément. La machine fusionne les deux feuilles sous pression pour créer des contenants à double paroi creux et très rigides.
Le polystyrène choc (HIPS) présente une distribution d'épaisseur plus uniforme en thermoformage sous vide grâce à sa résistance à l'état fondu équilibrée, tandis que le polycarbonate offre de meilleures performances en formage sous pression, où des pressions plus élevées compensent sa viscosité plus importante.
Indicateur | Valeur |
|---|---|
Taille du marché mondial (2025) | 49,11 milliards USD |
Prévision du marché mondial (2034) | 81,38 milliards USD |
TCAC (2025–2034) | 5.77% |
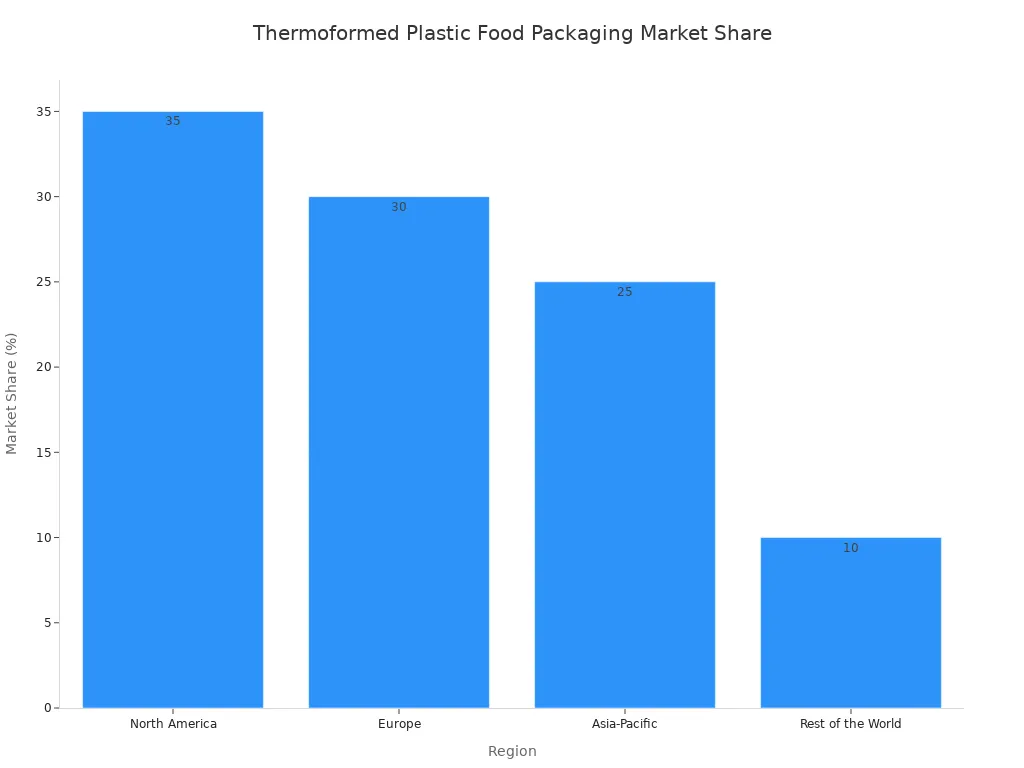
Part de marché Amérique du Nord | 35% |
Part de marché Europe | 30% |
Part de marché Asie-Pacifique | 25% |
Part de marché Reste du monde | 10% |
La forte demande de emballages plastiques thermoformés s'étend sur plusieurs régions économiques mondiales.
Intégration des lignes de sachets et sacs souples
Vous intégrez des lignes de fabrication de sachets souples pour produire des sacs barrière légers et économes en espace. La conversion flexible nécessite une séquence multi-étapes pour garantir la résistance structurelle et l'intégrité des joints.
Impression personnalisée – Des presses flexographiques ou rotogravures à grande vitesse impriment l'image de marque et les informations nutritionnelles directement sur la couche extérieure du film.
Contrecollage – Les machines combinent des couches de substrats distinctes à l'aide d'adhésifs pour former une bande barrière multicouche.
Refendage – Des lames de précision coupent les rouleaux de matériau larges en bandes étroites correspondant aux dimensions exactes des sachets.
Formation des sachets – Des socs de pliage façonnent la bande de film en sachets autonomes ou en sacs à soufflets.
Thermoscellage et découpe – Des barres de scellage chauffantes soudent les couches internes de scellant ensemble avant que des couteaux volants ne séparent les sachets individuels.
Vous devez appliquer des procédures rigoureuses de contrôle qualité sur vos lignes d'emballage souple afin de maintenir des scellages solides. L'inspection visuelle selon ASTM F1886 détecte immédiatement les défauts de scellage visibles ou les plis. Vous réalisez le test de pelage conformément à l'ASTM F88 pour mesurer la force nécessaire à la séparation des joints scellés. Le test de pénétration de colorant selon l'ASTM F1929 ou l'ASTM F3039 révèle des fuites par micro-canaux aussi petites que ~50 microns. Vous effectuez une détection de fuites grossières à l'aide de tests d'émission de bulles selon l'ASTM F2096 ou l'ASTM D3078 pour localiser des défauts jusqu'à ~250 microns. Le test non destructif de décroissance sous vide selon l'ASTM F2338 surveille les changements de pression pour détecter les fuites d'air cachées. Enfin, vous exécutez des tests de chute en remplissant les sachets aux poids déclarés et en les laissant tomber deux fois d'une hauteur de 4 pieds pour vérifier la durabilité physique. Maîtrisez ces protocoles de contrôle qualité pour protéger les produits tout au long du processus personnalisé d'emballage alimentaire.
Caractéristiques de conservation et durabilité
Emballage sous vide et technologies barrières
Vous prolongez la durée de conservation des aliments en utilisant des techniques barrières avancées et le scellage sous vide. L'élimination de l'air empêche la croissance des bactéries aérobies et stoppe la brûlure de congélation pendant le stockage à froid. L'emballage sous atmosphère modifiée (MAP) remplace l'oxygène interne par des gaz protecteurs comme l'azote ou le dioxyde de carbone. Ce processus ralentit la croissance microbienne dans les viandes, les fromages et les produits de boulangerie. L'emballage actif utilise des capteurs d'oxygène ou des absorbeurs d'humidité pour protéger la fraîcheur en continu.
Type de barrière | Fonction |
|---|---|
Barrière à l'oxygène | Empêche l'oxydation, qui peut entraîner une décoloration et une altération du goût |
Barrière à l'humidité | Maintient les produits au sec ou prévient la perte d'humidité, selon le type d'aliment |
Protection contre les UV et la lumière | Protège les produits sensibles de la dégradation causée par l'exposition à la lumière |
Des films multicouches personnalisés bloquent les éléments environnementaux nocifs. Vous pouvez combiner des matériaux comme le polypropylène pour la protection contre la vapeur d'eau et l'alcool éthylène-vinyle (EVOH) pour les barrières aux gaz. NatureFlex NK offre une barrière à l'humidité de 0,65 g/100 in²/jour à 100 °F et 90 % HR avec une compostabilité certifiée selon l'ASTM D6400. L'emballage sous vide surpasse systématiquement les suremballages traditionnels lors d'une présentation prolongée en rayon.
Méthode d'emballage | Rougeur (valeurs a*) | Brunissement/Décoloration | Oxydation des lipides |
|---|---|---|---|
Emballage sous vide | Plus élevée du jour 10 au jour 35 | Moindre du jour 5 au jour 35 | Plus faible du jour 10 au jour 35 |
Suremballage en PVC | Plus faible du jour 10 au jour 35 | Plus importante du jour 5 au jour 35 | Plus élevée du jour 10 au jour 35 |
Intégration de broyat post-consommation
Broyat: Les chutes générées lors de la fabrication standard par thermoformage, souvent capturées et retraitées comme une forme de recyclage post-industriel.
Vous réduisez l'impact environnemental en mélangeant du broyat post-consommation (PCR) dans des couches sans contact alimentaire ou en contact alimentaire. Les lettres de non-objection (NOL) de la FDA approuvent des matériaux PCR spécifiques comme le polypropylène recyclé pour le contact alimentaire direct. Ces approbations couvrent les conditions d'utilisation A à H à travers les applications de remplissage à chaud, congelées et micro-ondables.
Les agences réglementaires appliquent des seuils de pureté stricts pour les résines recyclées. La FDA vise une limite d'exposition de 1,5 mg/personne/jour, ou une concentration alimentaire de 0,5 ppb pour les contaminants. L'EFSA applique un seuil TTC de 0,0025 μg/kg de poids corporel/jour pour les contaminants inconnus. Vous respectez ces règles de sécurité grâce à des stratégies de fabrication efficaces:
Mélanger de la résine recyclée avec de la matière vierge pour diluer les contaminants résiduels.
Placer une couche barrière fonctionnelle entre l'aliment et la résine recyclée.
Maintenir un contrôle strict de la source sur les matières premières post-consommation entrantes.
Vous optimisez votre processus personnalisé d'emballage alimentaire en maîtrisant la sélection des résines, l'outillage de précision et le thermoformage moderne. Les contenants en plastique restent 3,6 fois plus légers que les matériaux alternatifs. Ce poids réduit diminue les coûts de transport et réduit l'empreinte carbone de votre chaîne d'approvisionnement. Les barrières avancées à l'oxygène, le scellage sous vide et les résines de broyats post-consommation approuvées vous aident à respecter les règles de sécurité strictes et les objectifs environnementaux.
Les pressions législatives en faveur du contenu recyclé en Amérique du Nord créent un calendrier d'impact à court terme de moins de deux ans pour votre planification de production. Vous protégez la fraîcheur des produits tout en maintenant l'efficacité opérationnelle. Consultez nos ingénieurs en emballage dès aujourd'hui pour affiner la conception de vos contenants, rationaliser les délais de production et maximiser les performances en rayon.
FAQ
Quelle limite globale de migration l'emballage alimentaire doit-il respecter ?
Vous devez respecter une limite globale de migration de 10 mg/dm² en vertu du règlement européen sur les plastiques. Cette norme de sécurité empêche le transfert de substances chimiques nocives depuis les matériaux plastiques vers les denrées alimentaires consommées lors d'un stockage prolongé.
En quoi le formage sous pression diffère-t-il du thermoformage sous vide ?
Le formage sous vide étire le plastique à l'aide de la pression atmosphérique, soit environ 0,1 MPa. Le formage sous pression applique des pressions plus élevées, de 0,3 à 1,0 MPa. Cette force supplémentaire améliore la rétention de l'épaisseur de paroi dans les angles profonds de 15 % à 25 %.
Quel test détecte les fuites grossières dans les sachets souples ?
Vous effectuez la détection des fuites grossières à l'aide de tests d'émission de bulles selon ASTM F2096 ou ASTM D3078. Ces procédures normalisées de contrôle qualité localisent les défauts jusqu'à environ 250 microns dans vos sachets barrière souples scellés.
Quelle tolérance dimensionnelle les moules prototypes usinés par CNC atteignent-ils ?
Les équipements de commande numérique par ordinateur sculptent les outils prototypes maîtres avec des tolérances serrées de ±0,005 po (±0,13 mm). Vous testez ces modèles physiques pour confirmer la fermeture par encliquetage appropriée, l'intégrité du couvercle et la résistance du scellage du film.